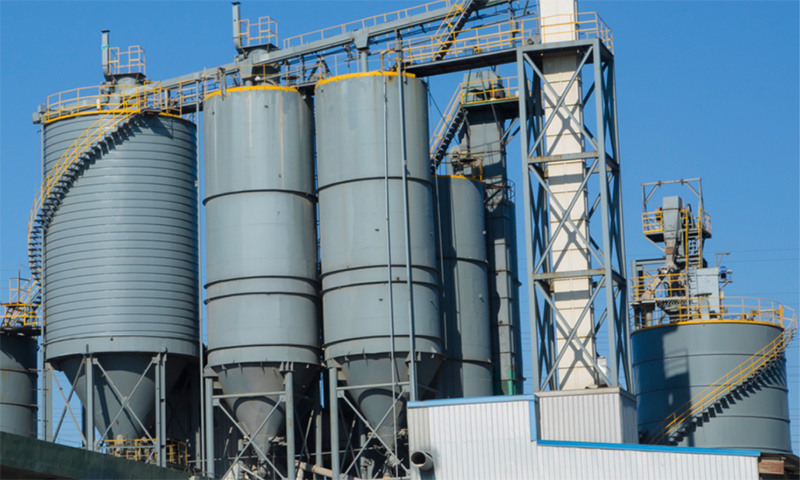


تعریف یک کارخانه AAC کاملاً خودکار چگونه به نظر می رسد
تقاضا برای بلوک های بتنی هوادهی اتوکلاو شده با کیفیت بالا در پروژه های مسکونی، تجاری و زیرساختی در سرتاسر جهان در حال افزایش است. در عین حال، هزینه های نیروی کار در بسیاری از مناطق تولیدی همچنان افزایش می یابد و اپراتورهای ماهر برای تجهیزات فرآیند سنگین جذب و نگهداری آنها دشوارتر است. این فشارها با هم، اتوماسیون کامل را از یک امر لوکس به یک نیاز عملی برای هر کسی که قصد دارد یک کارخانه جدید را طراحی کند، تبدیل کرده است.
با این حال بسیاری از خریداران پس از راه اندازی متوجه می شوند که خط به اصطلاح خودکار آنها هنوز به خدمه بزرگ برای جابجایی کیک های سبز، تنظیم پارامترهای برش و بارگیری اتومبیل های اتوکلاو وابسته است. شکاف بین یک نصب نیمه خودکار و یک کارخانه هوشمند واقعی گسترده است و معمولاً در جزئیات منطق کنترل، تجهیزات جابجایی و ابزارهای نگهداری یافت می شود.
یک باهوش واقعی خط تولید بلوک AAC معمولاً شامل یک سیستم کنترل توزیع شده است که دسته بندی، ریخته گری، برش، پخت و انباشته شدن را از یک صفحه هماهنگ می کند. همچنین شامل انتقال خودکار کیک سبز، توالی برش بدون مراقبت، برنامههای اتوکلاو که بدون دخالت دستی اجرا میشوند، و تشخیص از راه دور که به مهندسان امکان میدهد بدون سفر به سایت، عیوب را برطرف کنند.
اولین قدم در انتخاب، مقایسه نکردن قیمت ها است. این تعریف سطح هوشی است که کارخانه شما باید به آن برسد، زیرا هر تصمیم دیگری از آن هدف ناشی می شود.
هفت عامل حیاتی که ارزش بلندمدت را تعیین می کند
تصمیمات سرمایه گذاری در این دسته تجهیزات به بهترین وجه بر اساس تأثیر آنها بر بازده سازماندهی می شود. هفت عامل زیر از ورودی خام به خروجی حرکت میکنند و هر کدام میتوانند از حاشیه سود شما برای دهه آینده محافظت کنند یا از بین ببرند.
- سازگاری مواد خام و طراحی مخلوط
- دقت برش و روش برش
- اینترلاک های ایمنی و بهره وری انرژی اتوکلاو
- کنترل هوشمندی سیستم و عملکرد از راه دور
- برنامه ریزی ظرفیت و قابلیت توسعه مدولار
- ساختار هزینه پنهان و هزینه کل مالکیت
- عمق خدمات تامین کننده و مراجع منطقه ای اثبات شده
عامل اول: تطبیق خط با مواد اولیه شما
چرا مواد خام مشخصات تجهیزات را تعیین می کند؟
خاکستر بادی، ماسه و باطله هر کدام در آسیاب گلوله ای، سیستم بچینگ و مرحله ریخته گری رفتار متفاوتی دارند. خاکستر بادی اغلب به ظرافت آسیاب و چگالی دوغاب متفاوتی نسبت به ماسه کوارتز نیاز دارد و باطله ها ممکن است دارای رطوبت و توزیع ذرات متغیری باشند که به تجهیزات تغذیه قوی تری نیاز دارد. یک خط طراحی شده برای یک ماده می تواند به شدت با مواد دیگر مبارزه کند.
برای یک خط تولید بلوک AAC خاکستر بادی ، سیستم تناسب باید دقت اندازه گیری را در حدود 0.5 درصد برای هر عنصر حفظ کند. هر چیزی شلتر باعث رانش چگالی در دسته ها می شود که در تغییرات مقاومت فشاری و در سرعت بلوک های رد شده قابل مشاهده می شود.
انتخاب تجهیزات قبل از آزمایش مواد اولیه واقعی رایج ترین و گران ترین اشتباه است. مقاومسازی سیستمهای آسیاب، دوز یا ریختهگری بعداً اغلب بیش از تفاوت اصلی در قیمت خرید هزینه دارد.
عامل دوم: دقت برش خط جداکننده است
برش جایی است که یک کارخانه هوشمند خود را از یک کارخانه معمولی جدا می کند. دقت ابعادی تعیین میکند که چند بلوک میتواند به عنوان محصول درجه یک فروخته شود، و همچنین تصمیم میگیرد که آیا کارخانه میتواند به سمت محصولات نازک با ارزش بالاتر حرکت کند. یک بخش برش که به خوبی مهندسی شده است می تواند به نرخ محصول واجد شرایط 98 درصد یا بالاتر برسد، در حالی که یک قطعه ضعیف ممکن است بسیار کمتر از این رقم باشد و سهم نامتناسبی از نیروی کار را مصرف کند.
مقایسه روش های برش
| معیارها | برش گردش مالی | برش افقی |
|---|---|---|
| جهت برش | کیک بعد از برش چرخانده می شود | کیک در موقعیت اصلی خود بریده می شود |
| کیفیت سطح | برای بلوک های استاندارد خوب است | چهره های صاف تر، مناسب برای محصولات با بستر نازک |
| مناسب اتوماسیون | بالغ، به طور گسترده مستقر شده است | ادغام آسان تر با جابجایی رباتیک |
| کاربرد معمولی | تولید بلوک اصلی | پانل های با دقت بالا و تخصصی |
فناوری موقعیت یابی به اندازه خود مکانیزم برش اهمیت دارد. موقعیت یابی هدایت لیزری همراه با برش مبتنی بر سیم، انحراف ابعادی را کاهش می دهد و ضایعات لبه های کیک را محدود می کند. برای کارخانه ای که قصد تولید پانل های ALC یا سایر محصولات با ارزش بالا را دارد، این ترکیب عملاً یک نیاز است تا یک گزینه.
فاکتور سه: بهره وری و ایمنی انرژی اتوکلاو
عمل آوری انرژی برترین مرحله فرآیند است، بنابراین سیستم اتوکلاو مستحق بررسی دقیق مالی است. فشار عملیاتی، عایق بندی مخزن و بازیابی گرما، همه صورت حساب انرژی را برای سال ها شکل می دهند. درجه بندی فشار مانند 1.3 مگاپاسکال در مقابل 1.5 مگاپاسکال، هم مشخصات پخت و هم هزینه تجهیزات را تغییر می دهد و خریداران باید به جای اینکه بالاترین مشخصات را پیش فرض قرار دهند، رتبه بندی را با ترکیب محصول و دستور پخت مطابقت دهند.
بازیابی گرما سزاوار توجه ویژه است. سیستم هایی که میعانات و گرمای خروجی را برای پیش گرم کردن آب یا خشک کردن مواد جذب می کنند، می توانند مصرف سوخت را به طور معنی داری در طول عمر نیروگاه کاهش دهند. از تامین کنندگان بخواهید که مصرف انرژی پیش بینی شده را به ازای هر متر مکعب محصول نهایی، بر اساس یک برنامه زمانبندی مشخص شده نشان دهند.
در یک محیط با دمای بالا و فشار بالا، اینترلاک های ایمنی لوازم جانبی اختیاری نیستند. آنها خط پایه ای هستند که از افراد، تجهیزات و برنامه تولید محافظت می کنند.
- اینترلاک های فشار و دما که چرخه را به طور خودکار در قرائت های غیرعادی متوقف می کند
- سنسورهای ایمنی درب که از باز شدن تحت فشار جلوگیری می کند
- دستگاههای امداد و نظارت اضافی با سابقه هشدار ثبتشده
- مشخصات عایق که دمای سطح و اتلاف حرارت را محدود می کند
عامل چهارم: هوشمندی سیستم کنترل
PLC در مقابل DCS در یک کارخانه کامل
یک کنترلکننده منطقی قابل برنامهریزی، ماشینهای جداگانه را به خوبی اداره میکند، اما یک کارخانه هوشمند به معماری سطح بالاتری نیاز دارد که بچینگ، ریختهگری، برش، اتوکلاو و انبارداری را در یک محیط داده هماهنگ کند. یک سیستم کنترل توزیع شده این هماهنگی را همراه با مدیریت دستور العمل، گزارش تولید و یکپارچه سازی هشدار در تمام ایستگاه ها فراهم می کند.
مفیدترین قابلیت برای عملیات خارج از کشور و برای مناطقی که نیروی کار ماهر محدودی دارند، تشخیص از راه دور است. هنگامی که یک تامین کننده می تواند وضعیت تجهیزات زنده را مشاهده کند، گزارش های هشدار را بخواند و تکنسین های محلی را در تعمیرات راهنمایی کند، زمان از کار افتادگی به طور چشمگیری کاهش می یابد. برخی از تامینکنندگان همچنین مدلهای دوقلو دیجیتال یا ماژولهای آموزشی واقعیت مجازی را ارائه میکنند که به تیمهای تعمیر و نگهداری اجازه میدهد تا رویهها را قبل از انجام آنها روی ماشین واقعی تمرین کنند.
خود تشخیصی خطا
تجهیزات مولفه خراب را علامت گذاری می کند و گام اصلاحی را پیشنهاد می کند.
عملیات از راه دور
مهندسان وضعیت و پارامترها را بدون سفر به سایت بررسی می کنند.
آموزش دوقلوهای دیجیتال
تیم های تعمیر و نگهداری ابتدا رویه ها را روی یک مدل مجازی تمرین می کنند.
تجزیه و تحلیل تولید
داده های دسته ای، مصرف انرژی و بازده برای بهبود مستمر ردیابی می شوند.
عامل پنجم: برنامه ریزی ظرفیت و توسعه پذیری
یک دام رایج خرید خطی است که به سختی به هدف خروجی اولیه می رسد. تقاضای بازار معمولاً زمانی رشد میکند که یک کارخانه کیفیت محصول خود را ثابت کند، و خط بدون فضایی برای گسترش، پروژه دوم گرانقیمت را مجبور میکند. یک رویکرد عملی این است که یک چیدمان مدولار را انتخاب کنید که با ظرفیت متوسطی مانند 50000 متر مکعب در سال شروع شود و در عین حال فضا، امکانات و معماری کنترل را برای رشد تا 100000 یا 200000 متر مکعب رزرو کنید.
| آیتم برنامه ریزی | حداقل انتظار | رویکرد توسعه هوشمند |
|---|---|---|
| خروجی اولیه | اهداف فروش سال اول را برآورده می کند | شروع متوسط با مسیر ارتقاء روشن |
| طرح بندی سایت | متناسب با منطقه تولید فعلی | مناطق رزرو شده برای ریختهگری و پخت اضافی |
| سیستم کنترل | ایستگاه های فعلی را اجرا می کند | معماری مقیاس پذیر با ظرفیت اضافی |
| آب و برق | تقاضای فعلی را پوشش می دهد | اندازه برای توسعه فاز دوم |
نگاهی فراتر از قیمت تجهیزات
درک هزینه کل مالکیت
قیمت تجهیزات تنها بخشی از تصویر مالی است. مصرف انرژی، قطعات یدکی، کار تعمیر و نگهداری، خرابی و آموزش همه در طول عمر عملیاتی کارخانه انباشته می شوند. هنگام مقایسه خط تولید بلوک AAC هزینه کل مالکیت در طول پنج تا ده سال معمولاً تفاوت هایی را نشان می دهد که قیمت اولیه پنهان می کند.
سوالاتی که باید از هر تامین کننده بپرسید
- آیا تامین کننده یک انبار قطعات یدکی در بازار هدف شما یا نزدیک به آن نگهداری می کند و زمان پاسخگویی تضمین شده چقدر است؟
- آیا تامینکننده میتواند خدمات کلید در دستی را در مورد چیدمان کارخانه، نصب، راهاندازی و آموزش اپراتور ارائه دهد؟
- آیا کارخانه های مرجع در منطقه شما با استفاده از مواد اولیه مشابه با داده های تولید قابل تأیید وجود دارد؟
- آیا طرح پیشنهادی فاصله لجستیک را به حداقل می رساند، مانند جریان U شکل که مسیرهای انتقال را کوتاه می کند؟
بازدیدهای مرجع یکی از قابل اعتمادترین مراحل بررسی لازم است. بخواهید کارخانه های در حال اجرا را ببینید که آب و هوا، مواد خام و محصول هدف شما را به اشتراک می گذارند و به جای ادعاهای بروشور، گزارش تولید را درخواست کنید.
بودجه بندی با محدوده قیمت واقعی
خریدارانی که در جستجوی قیمت هستند به طور قابل درک می خواهند قبل از برقراری تماس احساس مقیاس داشته باشند. سطوح سرمایه گذاری به طور گسترده ای با ظرفیت، عمق اتوماسیون و فناوری برش متفاوت است. خطوط مدولار با ظرفیت متوسط معمولاً در انتهای پایین محدوده قرار دارند، در حالی که خطوط هوشمند تمام اتوماتیک بزرگ با برش پیشرفته، کنترل دیجیتال و بازیابی حرارت به بودجه های بسیار بزرگتری نیاز دارند. رقم نهایی به ویژگی های مواد خام، شرایط سایت و سطح اتوماسیون انتخاب شده بستگی دارد، بنابراین یک نقل قول دقیق همیشه به دنبال بررسی فنی است.
| مشخصات گیاه | اتوماسیون معمولی | درایور بودجه |
|---|---|---|
| خط مدولار سطح ورودی | ریخته گری و برش نیمه اتوماتیک | ظرفیت و کنترل های اساسی |
| خط خودکار در مقیاس متوسط | هندلینگ خودکار با DCS | دقت برش و اندازه اتوکلاو |
| کارخانه بزرگ هوشمند | تمام اتوماتیک با عملکرد از راه دور | کنترل دیجیتال، بازیابی حرارت و چیدمان |
نتیجه گیری: انتخاب یک شریک بلند مدت
انتخاب سمت راست خط تولید بلوک AAC در نهایت در مورد انتخاب شریکی است که از گیاه شما برای سالهای طولانی حمایت کند. بهترین تصمیم ها از تطبیق خط با مواد شما، تعیین هدف هوشمندی شما، برنامه ریزی برای رشد و ارزیابی قابلیت خدمات تامین کننده در کنار ماشین آلات می باشد.
درخواست یک طرح مناسب برای کارخانه خود کنید
نوع مواد خام، ظرفیت سالانه هدف و سطح اتوماسیون ترجیحی خود را به اشتراک بگذارید. در عوض، می توانید یک طرح طرح کارخانه سفارشی، ارزیابی تناسب مواد خام و تخمین ROI دقیق بر اساس شرایط محلی خود دریافت کنید.
سوالات متداول
Q1: قبل از انتخاب خط چقدر باید آزمایش مواد خام انجام دهم؟
آزمایش حداقل یک دسته نماینده از هر ماده خام به شدت توصیه می شود. نتایج نیازمندیهای سنگزنی، رفتار رطوبت و استحکام مورد انتظار را نشان میدهند که با هم پیکربندی صحیح تجهیزات را تعیین میکنند.
Q2: آیا خط تمام اتوماتیک همیشه بهترین انتخاب است؟
نه لزوما. اتوماسیون کامل بیشترین سود را در حجم های بالاتر و در جاهایی که نیروی کار کمیاب یا گران است به ارمغان می آورد. پروژه های کوچکتر ممکن است با یک طراحی نیمه اتوماتیک مدولار که می تواند بعداً ارتقا یابد، بازده بهتری به دست آورند.
Q3: در تشخیص از راه دور به دنبال چه چیزی باشم؟
به دنبال نظارت بر وضعیت زنده، تاریخچه هشدار، دسترسی از راه دور ایمن و توانایی تکنسین ها برای راهنمایی گام به گام کارکنان در محل باشید. پشتیبانی آموزشی برای تیم های محلی نیز به همان اندازه مهم است.
Q4: یک کارخانه معمولی چقدر طول می کشد تا راه اندازی شود؟
جدول زمانی به آماده سازی سایت، دامنه تجهیزات و آمادگی ابزار بستگی دارد. یک برنامه مشخص پروژه که از قبل توافق شده است، با نقاط عطف تعریف شده برای نصب، تولید آزمایشی و آموزش اپراتور، به ادامه راه اندازی در مسیر کمک می کند.