

یک خط تولید بلوک AAC مجموعه ای از ماشین های مستقل نیست. این یک فرآیند یکپارچه است که در آن ظرافت آسیاب، دقت بچینگ، دمای ریختن، تحمل برش و منحنی های اتوکلاو باید با هم کار کنند. ضعف در هر مرحله منفرد در کل خط منتشر می شود و به صورت تغییر چگالی، ترک خوردگی یا رد ابعاد نشان داده می شود. این مقاله زنجیره فنی کامل از آماده سازی مواد خام تا حمل و نقل محصول نهایی را دنبال می کند و با یک چک لیست ارزیابی عملی تامین کننده برای خریدارانی که نیاز به مقایسه پیشنهادات کارخانه بلوک AAC در مورد مواد مهندسی به جای قیمت به تنهایی دارند، بسته می شود.
چه چیزی یک خط تولید بلوک AAC را از ساخت بلوک معمولی متفاوت می کند
تولید بلوک بتنی معمولی برای متراکم کردن یک مخلوط سیمانی به ارتعاش و تراکم متکی است. بتن هوادهی اتوکلاو شده مسیر فیزیکی و شیمیایی متفاوتی را دنبال می کند. حجم بلوک تمام شده توسط یک واکنش تشکیل گاز در داخل مخلوط ایجاد می شود و استحکام نهایی در یک مخزن تحت فشار به جای هیدراتاسیون ساده در دمای محیط ایجاد می شود.
دو مکانیسم تعریف
- کف کردن گاز: یک aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- پخت اتوکلاو: بدنه سبز رنگ بریده شده تحت فشار بخار اشباع، جایی که هیدرات های سیلیکات کلسیم تشکیل می شود و استحکام کریستالی نهایی را به ماده می بخشد، پخته می شود.
مزایای مواد حاصل
- چگالی خشک معمولاً بین 400 تا 800 کیلوگرم بر متر مکعب است که بار مرده سازه را کاهش می دهد.
- هدایت حرارتی به طور قابل ملاحظه ای کمتر از بتن متراکم است که عملکرد انرژی ساختمان را بهبود می بخشد.
- استفاده زیاد از محصولات جانبی صنعتی مانند خاکستر بادی، سرباره و باطله معدن.
این مزایا تنها زمانی محقق می شوند که خط تولید بلوک AAC به عنوان یک سیستم هماهنگ مهندسی شود. یک اتوکلاو با کیفیت بالا نمی تواند نظم ضعیف بچینگ را جبران کند و یک سیستم برش دقیق نمی تواند بدن سبز رنگی را که در دمای نامناسب ریخته شده است نجات دهد.
مرحله 1: آماده سازی مواد خام به عنوان پایه کیفیت
کیفیت در خط تولید AAC قبل از پر شدن میکسر تعیین می شود. توزیع اندازه ذرات، فعالیت شیمیایی و ثبات دوز در این مرحله سقف را برای هر چیزی که در ادامه می آید تعیین می کند.
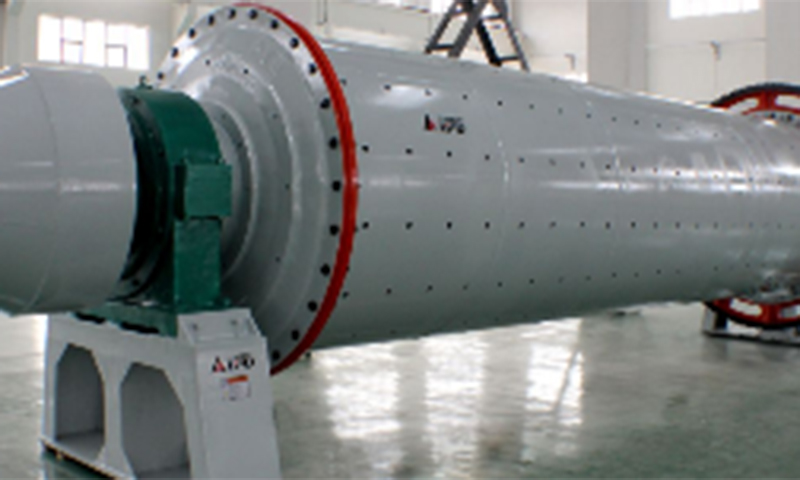
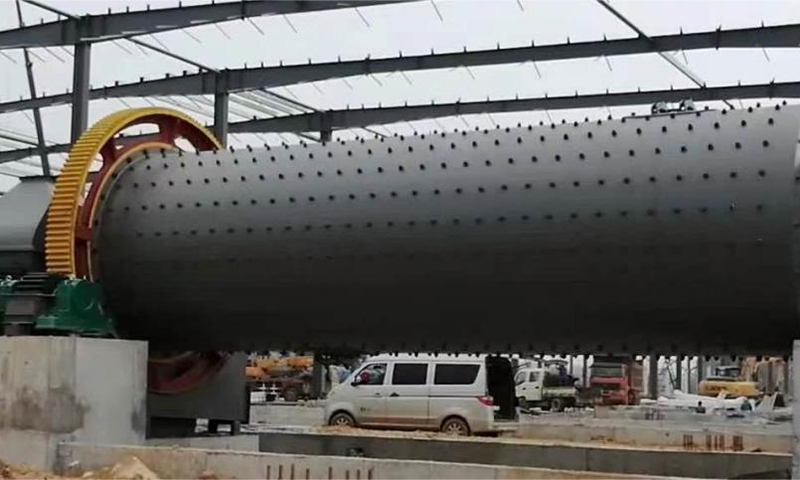
سنگ زنی مواد سیلیسی
خاکستر بادی یا ماسه منبع سیلیس را فراهم می کند. ظرافت آسیاب مستقیماً بر واکنش پذیری مخلوط و توسعه استحکام نهایی تأثیر می گذارد.
- ظرافت هدف: مش 200 تا 300
- باقیمانده روی الک: کمتر از 15 درصد.
- مصرف انرژی آسیاب گلوله ای یک هزینه عملیاتی عمده است و باید بر اساس اهداف توان عملیاتی و ظرافت ارزیابی شود.
آماده سازی مواد کلسیمی
آهک سریع خرد شده و آسیاب می شود تا به پودر فعال و یکدست تبدیل شود. محتوای CaO باید در 85 درصد یا بالاتر کنترل شود. تغییرات در فعالیت آهک پنجره کف را تغییر می دهد و باعث نوسان چگالی در سراسر دسته تولید می شود.
دوز عامل آلومینیوم
عامل فوم بر پایه آلومینیوم در مقادیر بسیار کم استفاده می شود، اما دقت دوز آن بسیار مهم است. انحراف مثبت یا منفی 0.1 درصد می تواند چگالی تمام شده را به خارج از مشخصات منتقل کند. در یک کارخانه بلوک AAC که به خوبی طراحی شده است، مدار دوز آلومینیوم ایزوله شده، با دما کنترل می شود و با بازخورد وزن تأیید می شود.
حذف آهن و جابجایی مواد
جداسازی مغناطیسی با نرخ حذف 99 درصد از آسیاب ها، پمپ ها و سیم های برش در برابر زباله های فلزی محافظت می کند. تغذیه ناسازگار از محوطه مواد خام باعث ایجاد خطاهای دسته ای پایین دستی می شود که هیچ سیستم کنترلی نمی تواند به طور کامل آنها را اصلاح کند.
مرحله 2: بچینگ و اختلاط تحت نظم و انضباط دقیق
بچینگ جایی است که طراحی ترکیبی نظری با رفتار مواد واقعی مطابقت دارد. خطاهای کوچک در توزین یا توالی یابی خطاهای بزرگی را در محصول نهایی ایجاد می کند. یک خط تولید منظم بلوک AAC با بچینگ به عنوان یک فرآیند کنترل شده رفتار می کند، نه یک عملیات بارگیری دستی.
توزین اتوماتیک با کنترل PLC
خطوط تولید مدرن AAC از سیستم های توزین کنترل شده با PLC با استاندارد دقت مثبت یا منفی 0.3 درصد استفاده می کنند. این در مورد مواد سیلیس، آهک، سیمان، گچ، عامل آلومینیوم و آب صدق می کند. هر ترازو باید دارای سوابق کالیبراسیون مستقل و جبران خودکار برای تجمع مواد باشد.
کنترل دمای دوغاب
دمای ریختن معمولا بین 40 تا 45 درجه سانتیگراد کنترل می شود. این محدوده از تشکیل گاز یکنواخت و رفتار تنظیم ثابت پشتیبانی می کند. اگر دوغاب خیلی سرد باشد، کف کردن کند و ناهموار است. اگر خیلی داغ است، مخلوط می تواند قبل از اینکه واکنش گاز کامل شود، تنظیم شود.
اختلاط زمان و یکنواختی
زمان اختلاط باید به اندازه ای طولانی باشد که عامل آلومینیوم به طور یکنواخت پراکنده شود، اما نه آنقدر طولانی که واکنش در داخل مخلوط کن شروع شود. در عمل، چرخه اختلاط با واکنش پذیری آهک و حجم دسته تعریف می شود.
عواقب نظم و انضباط سست بچینگ
- تغییرات چگالی بین دسته ها افزایش می یابد.
- نرخ رد در مراحل برش و اتوکلاو افزایش می یابد.
- زمان چرخه اتوکلاو ناسازگار می شود و بخار را هدر می دهد.
یک خطای دسته ای چند دهم درصد در عامل آلومینیوم می تواند به یک تغییر چگالی تبدیل شود که بر عملکرد ساختاری و حرارتی کل لات تولید تأثیر می گذارد.
مرحله 3: متغیرهای ریختن، کف کردن، و پیش پخت که نتیجه را تعیین می کنند
پس از اختلاط، دوغاب در قالب هایی ریخته می شود که در آن واکنش کف کردن و گیرش اولیه رخ می دهد. این یک مرحله حساس به زمان با پنجره های عملیاتی باریک است.
واکنش فومینگ
عامل آلومینیوم در دوغاب قلیایی واکنش می دهد و حباب های گاز تولید می کند. این حباب ها مخلوط را تا چندین برابر حجم اصلی خود گسترش می دهند و ساختار متخلخلی را ایجاد می کنند که بتن هوادهی اتوکلاو شده را مشخص می کند. سرعت واکنش به دما، قلیائیت و ظرافت عامل آلومینیوم بستگی دارد.
پنجره زمان پیش پخت
بدنه سبز قبل از قالب گیری و برش باید به سختی کافی برسد. پنجره پیش کیورینگ یک تعادل است:
- اگر بدن خیلی زود قالب گیری شود، فاقد استحکام بوده و فرو می ریزد یا تغییر شکل می دهد.
- اگر خیلی دیر قالبگیری شود، بدنه خیلی سخت میشود و میتواند ایستگاه برش را مسدود یا بیش از حد بارگذاری کند.
دما و رطوبت محیط
دمای کارگاه و رطوبت نسبی بر خشک شدن سطح و ایجاد سختی تأثیر می گذارد. در آب و هوای سرد، اتاق های پیش پخت ممکن است نیاز به گرمایش داشته باشند. در شرایط گرم و خشک، از دست دادن رطوبت سطح می تواند باعث ایجاد پوسته پوسته شود که کیفیت برش را مختل می کند.
نقاط کنترل عملی
- دمای ریختن را برای هر قالب ثبت کنید.
- ارتفاع افزایش مخلوط کف را کنترل کنید.
- قبل از قالب گیری از تست نفوذ یا پروب سختی استفاده کنید.
- به جای تکیه بر قضاوت اپراتور، یک محیط پیش پخت پایدار را حفظ کنید.
مرحله 4: دقت برش که بازده را تعیین می کند
برش بدنه سبز رنگ بزرگ را به بلوک هایی با ابعاد نهایی تبدیل می کند. دقت این مرحله به طور مستقیم بر بازده مواد، راندمان بارگیری اتوکلاو و میزان زباله های قابل بازیافت تأثیر می گذارد.
برش طولی و عرضی
خطوط تولید بلوک AAC مدرن از ترکیبی از برش طولی و مقطعی استفاده می کنند. بدنه سبز ابتدا از سیم برش عمودی و سپس از طریق سیم برش افقی عبور می کند. هر محور باید بطور مستقل کنترل شود تا تلورانس های ابعادی در 1 میلی متر باقی بماند.
مدیریت سیم برش
تنش، سایش و فواصل تعویض سیم بسیار مهم است. یک سیم فرسوده پوسته های پهن تری ایجاد می کند، ضایعات را افزایش می دهد و می تواند سطوح ناهموار را ترک کند. تعویض برنامه ریزی شده بر اساس حجم تولید قابل اعتمادتر از جایگزینی بر اساس بازرسی بصری به تنهایی است.
بازیابی زباله
برش ضایعات سبز تولید می کند که می توانند به مخلوط کن برگردانده شوند. یک سیستم بازیابی خوب طراحی شده می تواند تا 95 درصد از این مواد را مجدداً استفاده کند و مصرف مواد خام و هزینه های دفع را کاهش دهد.
| پارامتر | هدف | تاثیر انحراف |
|---|---|---|
| تحمل برش | مثبت یا منفی 1 میلی متر | رد ابعادی، تناسب ضعیف مفصل |
| تعویض سیم | بر اساس حجم | سطح ناهموار، افزایش از دست دادن کرف |
| بازیابی زباله | تا 95 درصد | هزینه مواد اولیه بالاتر |
مرحله 5: پخت اتوکلاو و تبدیل نهایی
پخت اتوکلاو مرحله ای است که بدنه سبز به یک محصول نهایی AAC تبدیل می شود. مشخصات فشار و دما ساختار کریستالی، استحکام و ثبات ابعادی را تعیین می کند.
منحنی فشار و دما
شرایط معمول اتوکلاو عبارتند از فشار بخار اشباع 1.2 مگاپاسکال و تقریباً 188 درجه سانتیگراد. چرخه دارای سه مرحله است:
- افزایش فشار: افزایش تدریجی برای جلوگیری از شوک حرارتی و ترک خوردگی.
- فشار ثابت: دوره ای که در طی آن هیدرات های سیلیکات کلسیم تشکیل می شود و قدرت آن ایجاد می شود.
- انتشار فشار: کاهش کنترل شده برای جلوگیری از انبساط سریع و استرس داخلی.
بهینه سازی انرژی
مصرف بخار یکی از بزرگترین هزینه های عملیاتی در خط تولید بتن هوادهی اتوکلاو شده است. مبدل های حرارتی که بخار زباله را بازیابی می کنند می توانند تا 70 درصد انرژی را به چرخه بعدی برگردانند و بار دیگ بخار و هزینه کلی انرژی را کاهش دهند.
عیوب متداول اتوکلاو
- ترک خوردن ناشی از افزایش فشار خیلی سریع
- توسعه ناقص استحکام از زمان فشار ثابت ناکافی.
- آسیب سطحی ناشی از آزاد شدن سریع فشار.
مرحله 6: حمل و نقل، بازرسی و بسته بندی محصول نهایی
پس از اتوکلاو، محصول باید جدا، بررسی و آماده حمل و نقل شود. حمل و نقل خشن در این مرحله می تواند به لبه ها و گوشه ها آسیب برساند و یک محصول از نظر فنی سالم را به محصولی مردود تبدیل کند.
جداسازی و بلند کردن
از آنجا که بلوک های AAC در کیک های بزرگ اتوکلاو می شوند، باید به بلوک های جداگانه جدا شوند. یک ماشین شکاف کیک و تجهیزات بالابر محصول نهایی با هم کار می کنند تا لایه ها را بدون ضربه زدن جدا کنند. همگام سازی این دو سیستم کیفیت لبه را تعیین می کند.
استانداردهای بازرسی
| اموال | استاندارد معمولی |
|---|---|
| مقاومت فشاری | 3.5 مگاپاسکال یا بالاتر |
| چگالی خشک | 400 تا 800 کیلوگرم بر متر مکعب |
| تحمل ابعادی | در محدوده های مشخص شده |
بسته بندی و محافظت از لبه
بسته بندی از محصول در هنگام نگهداری و حمل و نقل محافظت می کند. محافظ های لبه، کشش تسمه و پایداری پالت باید مشخص شوند تا محصول بدون براده برداری به محل ساخت و ساز برسد. برای سفارشات صادراتی، محافظت در برابر رطوبت نیز ممکن است مورد نیاز باشد.
چگونه یک تامین کننده خط تولید بلوک AAC را ارزیابی کنیم
ارزیابی تامین کننده نقطه ای است که محتوای فنی به تصمیم خرید تبدیل می شود. هدف یافتن کمترین قیمت نیست، بلکه شناسایی تامین کننده ای است که توانایی مهندسی آن با الزامات عملیاتی بلندمدت کارخانه مطابقت داشته باشد.
تایید قابلیت فنی
- آیا تامین کننده تیم برنامه نویسی PLC داخلی دارد؟
- آیا تامین کننده از تجهیزات ماشینکاری CNC برای اجزای حیاتی استفاده می کند؟
- آیا تامین کننده می تواند نمودار جریان فرآیند کامل، شماتیک کنترل و جدول تعادل مواد را ارائه دهد؟
- آیا تامین کننده تجربه ای در مورد مواد اولیه خاص موجود در سایت شما دارد؟
شاخص های کلیدی عملیاتی
| شاخص | معیار |
|---|---|
| نرخ تحویل به موقع | 97 درصد یا بالاتر |
| زمان پاسخگویی | 2 ساعت یا کمتر |
| نرخ خرید تکراری | سابقه مشتریان بازگشتی |
مدارک مورد درخواست
- نمودار جریان فرآیند با ظرفیت در هر مرحله.
- فلسفه کنترل و توضیحات معماری PLC.
- جدول تعادل مواد که ورودی و خروجی را در هر مرحله نشان می دهد.
- مشخصات چرخه اتوکلاو و برآورد مصرف انرژی
- لیست قطعات یدکی با سطوح موجودی توصیه شده
برای مقایسه الزامات پروژه خود با یک پیشنهاد فنی دقیق، یک پیشنهاد سفارشی درخواست کنید یا برگه مشخصات کامل را دانلود کنید.
سوالات متداول
Q1: زمان معمول برای خط تولید بلوک AAC چقدر است؟
بسته به ظرفیت و محدوده اتوماسیون، زمان سررسید برای یک خط تولید کامل بلوک AAC معمولاً 45 تا 60 روز پس از تأیید طراحی است. آماده سازی سایت و کار فونداسیون باید به طور موازی هماهنگ شود تا از تاخیر جلوگیری شود.
Q2: چه گزینه های ظرفیتی برای خط تولید بلوک AAC موجود است؟
ظرفیت استاندارد از 50000 تا 600000 متر مکعب در سال متغیر است. انتخاب بستگی به تقاضای بازار محلی، در دسترس بودن مواد خام و محدوده تراکم محصول برنامه ریزی شده دارد. ظرفیتهای کوچکتر برای بازارهای منطقهای مناسب هستند، در حالی که ظرفیتهای بزرگتر برای توزیع چند منطقهای خدمت میکنند.
Q3: هزینه خط تولید بلوک AAC چقدر است؟
هزینه بر اساس ظرفیت، سطح اتوماسیون، تعداد اتوکلاو و نیازهای آماده سازی مواد خام متفاوت است. یک کارخانه کامل بلوک AAC شامل سیستم های آسیاب، بچینگ، ریختن، برش، اتوکلاو و بسته بندی است. دقیق ترین رویکرد این است که بر اساس ظرفیت و شرایط مادی خاص خود، یک قیمت سفارشی درخواست کنید.
Q4: چه مواد خامی را می توان در خط تولید AAC استفاده کرد؟
منابع رایج سیلیس عبارتند از خاکستر بادی، ماسه رودخانه، ماسه کوارتز و باطله معدن. منابع کلسیم شامل آهک زنده و سیمان است. گچ به عنوان یک تنظیم کننده و یک عامل بر پایه آلومینیوم برای کف کردن استفاده می شود. طرح مخلوط باید با ترکیب شیمیایی مواد موجود در محل تطبیق داده شود.
Q5: چقدر طول می کشد تا پس از نصب به تولید کامل برسد؟
راه اندازی به طور معمول چندین هفته طول می کشد و به دنبال آن یک دوره تولید آزمایشی که طی آن طراحی مخلوط و چرخه اتوکلاو بهینه می شود. اکثر کارخانه ها در عرض دو تا سه ماه پس از راه اندازی موفقیت آمیز به تولید کامل پایدار می رسند.
چرا ثبات بلندمدت بیشتر از قیمت اولیه اهمیت دارد؟
یک خط تولید بلوک AAC که به خوبی طراحی شده است، از طریق چگالی ثابت، نرخ رد پایین و مصرف انرژی کنترل شده در طول سالها کار، ارزش ایجاد میکند. قیمت خرید اولیه تنها یک جزء از کل هزینه مالکیت است. انرژی آسیاب، مصرف بخار اتوکلاو، طول عمر سیم برش و نرخ بازیافت زباله، همگی بر هزینه واقعی هر متر مکعب محصول نهایی تأثیر میگذارند. خریدارانی که تامینکنندگان را بر اساس اسناد مهندسی، قابلیت سیستم کنترل و معیارهای عملیاتی ارزیابی میکنند، برای انتخاب خطی که پس از راهاندازی به طور قابل اعتمادی کار میکند، موقعیت بهتری دارند.
برای بحث در مورد هدف ظرفیت و شرایط مواد خام خود با یک تیم مهندسی، یک پیشنهاد سفارشی و بررسی مشخصات فنی درخواست کنید.