

چرا ظرفیت رتبه بندی شده به ندرت با خروجی واقعی مطابقت دارد
تقریباً هر کارخانه جدید AAC با همان انتظار شروع می شود: ظرفیت پلاک نام چاپ شده در مطالعه امکان سنجی باید ظرف چند ماه پس از راه اندازی قابل دسترسی باشد. در عمل، بسیاری از کارخانهها بین 70 تا 85 درصد آن رقم میخورند و سالها در آنجا میمانند. شکاف به ندرت توسط یک دستگاه ضعیف ایجاد می شود. این به دلیل نحوه تعامل ماشینها، مواد و افراد در کل ایجاد میشود خط تولید بلوک AAC .
خطی که کاملاً خودکار است اما هماهنگی ضعیفی دارد، همچنان میتواند اتوکلاوهای خود را گرسنگی بکشد، آهک خود را بیش از حد آسیاب کند و ساعتها را در توقفهای برنامهریزی نشده از دست بدهد. خط هوشمند با تعداد روبات های روی زمین تعریف نمی شود. با این که چقدر سریع و دقیق تغییر را حس می کند، انحراف را تصحیح می کند، و هر مرحله پایین دستی را با موادی که برای مرحله بعدی آماده است تغذیه می کند، تعریف می شود.
این مقاله سه گلوگاه پنهانی را که در انتهای جریان تولید ظاهر میشوند، تجزیه میکند، توضیح میدهد که چگونه منطق کنترل هوشمند آنها را حذف میکند، و یک چک لیست ارزیابی عملی ارائه میدهد که میتوانید هنگام مقایسه تامینکنندگان از آن استفاده کنید.
گلوگاه شماره 1: آماده سازی مواد خام ناسازگار زمان چرخه شما را از بین می برد
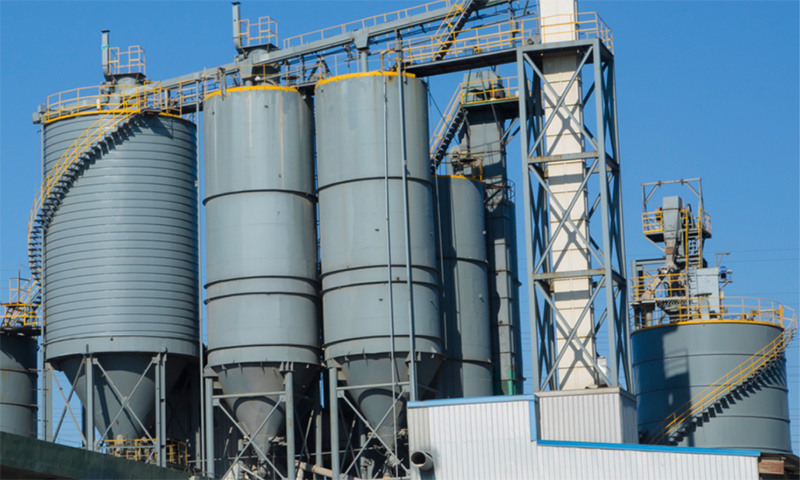
آمادهسازی مواد خام کمترین جذابترین بخش یک کارخانه AAC است، با این حال جایی است که زمان چرخه بیصدا در هر نوبت از دست میرود. رطوبت شن و خاکستر بادی می تواند 3 تا 8 درصد در یک روز تغییر کند، به خصوص زمانی که مواد در محوطه های باز ذخیره می شوند. کیفیت آهک نیز متفاوت است: یک بار با ناخالصی های بالاتر در آسیاب گلوله ای رفتار متفاوتی خواهد داشت و منحنی ظرافت ایجاد می کند که از هدف دور می شود.
هنگامی که بچینگ نادرست است، چگالی دوغاب تغییر می کند. هنگامی که چگالی دوغاب تغییر می کند، قوام ریختن تغییر می کند. وقتی قوام ریختن تغییر می کند، زمان پیش پخت به حدس تبدیل می شود. اپراتورها با اضافه کردن حاشیههای ایمنی پاسخ میدهند، که به معنای پیش پخت طولانیتر، چرخش قالب کندتر و چرخههای کمتر در روز است.
چگونه کنترل هوشمند آماده سازی مواد را تثبیت می کند
- جبران رطوبت آنلاین: یک سنسور رطوبت مایکروویو یا خازنی رطوبت ماسه را به طور مداوم می خواند. کنترل کننده بچینگ جرم جامد خشک را دوباره محاسبه می کند و نقطه تنظیم فیدر وزن را در زمان واقعی تنظیم می کند و نسبت موثر آب به جامد را در یک نوار باریک نگه می دارد.
- سنگ زنی حلقه بسته: یک طبقهبندی کننده هوا پس از آسیاب گلولهای، ذرات درشت را برای آسیاب بیشتر برمیگرداند. سرعت طبقهبندیکننده توسط یک حلقه PID تنظیم میشود که یک پنجره ظرافت Blaine را هدف قرار میدهد و از خرد کردن و آسیاب بیش از حد جلوگیری میکند.
- دوز اتوماتیک آهک: اگر سیلو آهک مجهز به تغذیه کننده کاهش وزن و سنسور چگالی حجیم باشد، کنترلر می تواند تغییرات چگالی را بدون دخالت اپراتور جبران کند.
تاثیر معمولی پایداری آماده سازی مواد
| پارامتر | دسته بندی دستی | دسته بندی هوشمند |
|---|---|---|
| خطای توزین | /- 3 تا 5 درصد | /- 0.5 تا 1 درصد |
| تغییرات چگالی دوغاب | /- 4 درصد | /- 1 درصد |
| پراکندگی زمان قبل از پخت | 20 تا 40 دقیقه | 5 تا 10 دقیقه |
| چرخه در روز | خط مبنا | 8 تا 12 درصد |
اگر خط تولید شما همچنان به تست رطوبت دستی یک بار در هر شیفت و یک دستور بسته بندی ثابت متکی است، تقریباً مطمئناً 5 تا 10 درصد از زمان چرخه موجود خود را از دست خواهید داد. این تلفات در هر قالب، هر روز و هر سال کار ترکیب می شود.

گلوگاه شماره 2: شکاف برش و پیش پخت که اتوکلاوهای شما را گرسنگی می کشد
اتوکلاو گرانترین تجهیزات کارخانه است. هر دقیقه بیکار ماندن یک دقیقه سرمایه و ظرفیت بخار هدر می رود. با این حال در بسیاری از کارخانه ها، اتوکلاو محدودیت نیست. محدودیت جریان ناهموار کیک های سبز است که از پیش پخت و برش می آیند.
اگر پیش پخت خیلی کوتاه باشد، کیک آنقدر نرم است که نمی توان آن را تمیز کرد و ضایعات افزایش می یابد. اگر پیش پخت بیش از حد طولانی باشد، کیک سفت می شود و شکستگی سیم برش افزایش می یابد. هر دو سناریو سرعت دستگاه برش را کاهش می دهند، که سپس انتقال کیک ها به منطقه بارگیری اتوکلاو را به تاخیر می اندازد.
هماهنگی پیش پخت و برش هوشمند
یک خط هوشمند تایمرهای ثابت را با کنترل حلقه بسته بر اساس سختی کیک اندازه گیری شده یا مقاومت در برابر نفوذ جایگزین می کند. دریچه های بخار در محفظه پیش پخت به گونه ای مدوله شده اند که دما و رطوبت را در یک پنجره باریک نگه دارند. PLC تصمیم می گیرد چه زمانی کیک آماده باشد، نه ساعت دیواری.
دستگاه برش و میز تراش نیز به هم مرتبط هستند. هنگامی که چرخه برش به پایان می رسد، میز چرخش کیک را بدون انتظار برای سیگنال دستی دریافت می کند. جرثقیل بارگیری اتوکلاو بر اساس زمان تکمیل واقعی هر دسته ارسال می شود، نه یک برنامه ثابت. این هماهنگ سازی استفاده از اتوکلاو را بالای 90 درصد در کارخانه هایی با طراحی خوب نگه می دارد.
سوال کلیدی: در حال حاضر میزان استفاده از اتوکلاو شما چقدر است؟ اگر زیر 85 درصد باشد، بدون تولید بلوک های قابل فروش، بخار و سرمایه می سوزانید. یک خط هوشمند معمولاً استفاده را به 92 تا 95 درصد می رساند.
گلوگاه شماره 3: هزینه پنهان تعمیر و نگهداری واکنشی و خطای انسانی
توقف برنامه ریزی نشده قاتل خاموش سودآوری کارخانه AAC است. دوغاب نشت کننده قالب، شکستن مکرر سیم برش، یا خرابی آب بندی درب اتوکلاو در ساعت 2 بامداد هر کدام می توانند چندین ساعت هزینه تولید داشته باشند. هزینه فقط بلوک های از دست رفته نیست. گرم کردن مجدد اتوکلاو، اختلال در برنامه پخت، و دستمزد اضافه کاری برای جبران است.
بیشتر نگهداری در نیروگاه های معمولی واکنشی است. اپراتورها منتظر خرابی هستند، سپس آن را تعمیر می کنند. خطوط هوشمند با نظارت بر وضعیت اجزای حیاتی، تعمیر و نگهداری را از واکنشی به پیش بینی تغییر می دهند.
تعمیر و نگهداری پیش بینی و کنترل متمرکز
- نظارت بر دمای بلبرینگ: سنسورهای لرزش و دما روی بلبرینگ های آسیاب توپ، میکسر و دستگاه برش داده ها را به PLC ارسال می کنند. یک روند رو به افزایش قبل از اینکه یاتاقان توقیف شود، هشداری را ایجاد می کند.
- نظارت بر تنش سیم: کنترل کننده دستگاه برش کشش سیم را ردیابی می کند. اگر تنش به خارج از پنجره قابل قبول منتقل شود، دستگاه مکث می کند و به اپراتور هشدار می دهد و از قطع شدن کامل سیم و آسیب کیک جلوگیری می کند.
- اتوکلاو door seal monitoring: سنسورهای دیفرانسیل فشار نشت آب بندی را در فازهای خلاء و فشار تشخیص می دهند. سیستم میزان نشتی را ثبت می کند و تعویض آب بندی را در توقف برنامه ریزی شده بعدی توصیه می کند.
- اتاق کنترل متمرکز: به جای ایستگاه های اپراتور مجزا برای بچینگ، برش و اتوکلاو، یک اتاق کنترل تنها کل خط را نظارت می کند. این امر تاخیرهای ارتباطی را کاهش می دهد و به یک نفر اجازه می دهد تا کل جریان را هماهنگ کند.
تأثیر اندازهگیری شده نگهداری پیشبینیکننده در گیاهان AAC
| متریک | تعمیر و نگهداری واکنشی | تعمیر و نگهداری پیش بینی کننده |
|---|---|---|
| توقف برنامه ریزی نشده در ماه | 40 تا 60 ساعت | 10 تا 20 ساعت |
| قطع شدن سیم در هفته | 8 تا 12 حادثه | 2 تا 4 حادثه |
| اتوکلاو door seal life | 3 تا 4 ماه | 6 تا 8 ماه |
| اثربخشی کلی تجهیزات | 65 تا 75 درصد | 85 تا 92 درصد |
در یک کارخانه AAC در جنوب شرقی آسیا، معرفی نظارت بر وضعیت و کنترل متمرکز، زمان توقف برنامه ریزی نشده را تا 30 درصد در شش ماه اول کاهش داد. این کارخانه جایگزین هیچ دستگاه اصلی نشد. این به سادگی حسگرهای موجود را به یک لایه کنترل هوشمندتر متصل کرد.
چگونه یک خط تولید بلوک هوشمند AAC را ارزیابی کنیم
هنگام مقایسه تامین کنندگان، به جای ادعاهای بازاریابی، بر قابلیت های قابل اندازه گیری تمرکز کنید. چک لیست زیر حوزه هایی را پوشش می دهد که خطوط هوشمند با خطوط معمولی بیشتر تفاوت دارند.
- دقت دسته بندی: آیا سیستم توزین اتوماتیک می تواند تحمل 1/- درصد یا بهتر را برای همه مواد خام داشته باشد؟
- کنترل پیش پخت: آیا سیستم منحنی های دما و رطوبت را به صورت خودکار ثبت می کند یا به گزارش های دستی متکی است؟
- دقت برش: هنگام تغییر مشخصات محصول، آیا می توان دستگاه برش را در کمتر از 30 دقیقه بدون آزمون و خطای دستی تنظیم کرد؟
- رابط داده: آیا سیستم کنترل یک پورت داده MES یا ابری را برای ادغام آینده با یک پلت فرم کارخانه دیجیتال فراهم می کند؟
- پایش انرژی: آیا سیستم می تواند میزان بخار و برق مصرفی را به ازای هر تن یا هر متر مکعب بلوک تمام شده گزارش دهد؟
- هشدارهای پیش بینی کننده: آیا اجزای حیاتی برای دما، لرزش یا تنش با هشدارهای خودکار قبل از خرابی کنترل می شوند؟
- عملیات متمرکز: آیا یک اپراتور می تواند کل خط را از یک ایستگاه کنترل نظارت کند؟
قبل از بحث در مورد قیمت، پیکربندی را روشن کنید. هزینه یک دستگاه بلوک AAC بسته به سطح اتوماسیون، ظرفیت و محدوده سیستم کنترل به طور قابل توجهی متفاوت است. خطی که از قبل ارزانتر به نظر میرسد ممکن است در طول پنج سال به دلیل خرابی و اتلاف هزینه هر بلوک بیشتری داشته باشد.
حرکت از مدیریت گلوگاه به بهینه سازی توان عملیاتی
سه گلوگاهی که در اینجا توضیح داده شده است برای رفع نیازی به بازسازی کامل کارخانه ندارند. آنها به یک لایه کنترل نیاز دارند که داده های تولید شده توسط ماشین های جداگانه را به هم متصل می کند و از آن داده ها برای هماهنگ کردن کل جریان استفاده می کند. هدف خرید گرانترین ماشین تکی نیست. هدف این است که کل خط به عنوان یک سیستم رفتار کند.
هنگامی که آماده سازی مواد خام، برش، پیش پخت و اتوکلاو همزمان می شوند، کارخانه به ظرفیت نامی خود می رسد و در آنجا باقی می ماند. ضایعات کاهش مییابد، مصرف انرژی در هر بلوک کاهش مییابد، و تعمیر و نگهداری برنامهریزی میشود تا اضطراری.
اگر در حال ارزیابی یک خط تولید بلوک AAC جدید هستید یا خط تولید موجود را ارتقا می دهید، با یک ممیزی توان عملیاتی شروع کنید. مکانهایی که جریان متوقف میشود، جایی که مواد منتظر میماند و اپراتورها در کجا تصمیمهایی میگیرند که یک کنترلکننده میتواند سریعتر و با ثباتتر اتخاذ کند، شناسایی کنید.
برای محاسبه ظرفیت بر اساس مواد خام خاص و خروجی هدف روزانه، با مهندسان ما تماس بگیرید. ویژگی های خاکستر بادی یا شن، چگالی بلوک هدف و ظرفیت بخار موجود خود را ارائه دهید. ما یک پیشنهاد رفع گلوگاه و یک تخمین هزینه مبتنی بر پیکربندی ارائه خواهیم کرد.
سوالات متداول
Q1: رایج ترین گلوگاه در خط تولید بلوک AAC چیست؟
رایج ترین گلوگاه تهیه مواد خام ناسازگار است، به ویژه تغییرات رطوبت در ماسه یا خاکستر بادی. این باعث ایجاد خطاهای دستهای میشود، که سپس به مشکلات پیش پخت و برش تبدیل میشوند. دومین مورد رایج، شکاف هماهنگی بین برش و بارگذاری اتوکلاو است.
Q2: چگونه یک خط هوشمند AAC زمان چرخه را کاهش می دهد؟
خط هوشمند با جایگزینی تایمرهای ثابت و تصمیمات دستی با کنترل حلقه بسته، زمان چرخه را کاهش می دهد. جبران رطوبت، تنظیم خودکار سنگ زنی، و کنترل پیش پخت مبتنی بر سختی، هر مرحله را در پنجره بهینه خود نگه میدارد و حاشیههای ایمنی را که اپراتورها در صورت کمبود دادههای بلادرنگ اضافه میکنند، حذف میکند.
Q3: نرخ استفاده معقول از اتوکلاو برای یک کارخانه AAC که به خوبی اداره می شود چقدر است؟
یک کارخانه خوب با برش و بارگیری هماهنگ باید 90 تا 95 درصد از اتوکلاو استفاده کند. استفاده کمتر از 85 درصد معمولاً نشان می دهد که مراحل بالادستی کیک را طبق برنامه تحویل نمی دهند یا چرخه پخت بهینه نشده است.
Q4: آیا می توان تعمیر و نگهداری پیش بینی را به خط AAC موجود اضافه کرد؟
بله. بسیاری از خطوط موجود در حال حاضر دارای حسگرهای پایه در موتورها، یاتاقان ها و مخازن تحت فشار هستند. ارتقاء شامل اتصال این حسگرها به یک PLC یا دروازه لبه، افزودن نرم افزار برای تجزیه و تحلیل روند و هشدارها، و آموزش اپراتورها برای پاسخ به هشدارهای اولیه است. تجهیزات مکانیکی نیازی به تعویض ندارند.
Q5: چه اطلاعاتی برای دریافت یک قیمت دقیق برای خط تولید بلوک AAC مورد نیاز است؟
برای ارائه یک قیمت دقیق، یک تامین کننده به تولید روزانه هدف شما بر حسب متر مکعب، نوع مواد خام موجود (ماسه، خاکستر بادی یا مخلوط)، چگالی بلوک و درجه استحکام مورد نظر، سطح اتوماسیون مورد نیاز، و فضای موجود و ظرفیت بخار نیاز دارد. بدون این جزئیات، هر تخمین قیمت فقط یک محدوده تقریبی است.